상하송치
상하송치란, 하송에 더해 상부의 누름 장치 등으로도 원단을 보내는 미싱의 송치 방식으로, 겹친 소재의 어긋남과 봉제 어긋남을 억제하면서 봉제하기 위해 사용됩니다.
정의와 개요
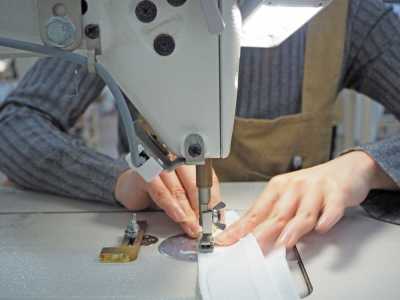
상하송치는 바늘판 아래의 송치톱니에 의한 하송에 더해, 위쪽에서도 원단을 잡아 보내는 방식입니다. 일반적으로 워킹풋이라 불리는 기구를 갖추고 있으며, 여러 장의 원단이나 두께가 있는 소재를 안정적으로 보내기 위한 목적으로 사용됩니다.
기종에 따라 상송치 발만으로 보내는 방식과, 바늘도 원단과 함께 보내는 복합 송치 방식이 있습니다. 현장에서는 이들을 통틀어 상하송치라고 부르는 경우가 있으므로, 설비 사양을 확인하는 것이 중요합니다.
제품 제작에서의 위치
상하송치는 재단 후의 봉제 공정에서 본봉, 스티치, 테이프나 부자재의 부착 등에 사용됩니다. 겉감과 안감, 심지, 우레탄, 인조가죽 등 마찰이나 두께가 다른 소재를 겹치는 공정에서 특히 검토됩니다.
하송만으로는 위쪽 원단이 늦어지거나 아래쪽 원단이 앞서 가서 봉제 어긋남이 발생할 수 있습니다. 상하송치는 이러한 차이를 줄이고, 봉합 위치, 봉제 여유분 폭, 스티치 라인을 안정시키기 위한 설비 선택의 하나입니다.
진행 방법과 실무 포인트
기획·패턴 단계에서는 소재의 두께, 미끄러움, 신축성, 겹치는 장수, 봉제 부위를 정리하고, 상하송치가 필요한 공정을 사양서에 명시합니다. 특히 겉면과 안쪽면의 소재가 다를 경우에는 양산 전 실제 겹침 순서로 봉제 시험을 실시합니다.
봉제 시에는 누름 압력, 상송치량, 송치톱니, 바늘, 실 조정을 소재에 맞춥니다. 송치를 너무 강하게 하면 봉제선 부근에 페이딩이나 송치 자국이 생길 수 있고, 너무 약하면 어긋남을 충분히 억제하지 못합니다.
곡선, 모서리, 단차에서는 소재를 무리하게 당기지 말고 봉제 속도를 조절합니다. 필요에 따라 지그와 임시 고정을 함께 사용하고, 봉제 시작과 끝을 포함해 상하의 원단 위치 관계를 확인합니다.
발주와 품질상의 주의점
봉제 공장에 의뢰할 때는 단순히 상하송치 지정으로 끝내지 말고, 대상 부위, 겹침 순서, 봉제 여유분의 접는 방향, 스티치 위치, 허용 오차를 사양서나 샘플로 공유합니다. 소재 지급의 경우에는 본 원단과 같은 두께와 가공 조건으로 확인하는 것이 필요합니다.
검품에서는 봉제 어긋남, 봉제 여유분의 한쪽 치우침, 퍼커링, 송치 자국, 바늘구멍, 스킵 스티치를 중점적으로 확인합니다. 상하송치를 사용해도 소재의 신축 차이나 부자재의 경도에 따라 물결침이나 치수 차이가 생길 수 있으므로, 세탁 후나 가공 후의 외관도 확인합니다.
비슷한 용어와의 차이
차동 송치는 주로 오버록 미싱 등에서 앞뒤 송치톱니의 송치량에 차이를 주어 니트의 늘어남이나 물결침을 조정하는 기구입니다. 상하송치는 상하 층을 함께 보내 층 사이의 어긋남을 억제하는 데 중점을 둡니다.
본봉은 봉제 형태를 가리키고, 상하송치는 원단을 보내는 기구를 가리킵니다. 본봉 미싱에 상하송치 기구를 결합하는 경우가 있으며, 두 용어는 같은 분류의 용어가 아닙니다.
자주 묻는 질문
상하송치 미싱은 어떤 소재에 적합한가요.
두꺼운 원단, 여러 층의 겹쳐 봉제, 미끄러운 겉감과 안쪽면 소재의 조합, 인조가죽 등에서 검토됩니다. 다만 얇은 소재나 손상되기 쉬운 소재에서는 송치 자국이나 누름 자국이 두드러질 수 있습니다. 실제 소재와 봉제 사양으로 시봉을 해 보고, 누름 압력과 바늘을 조정하는 것이 중요합니다.
상하송치라면 봉제 어긋남이 완전히 없어지나요.
완전히 없어지는 것은 아닙니다. 소재의 두께 차이, 신축성, 표면 마찰, 봉제하는 곡선이나 단차, 누름 압력 등에 따라 어긋남은 발생합니다. 양산 전에는 봉제 시작부터 봉제 끝까지의 위치, 봉제 여유분 폭, 외관을 확인하고, 필요에 따라 임시 고정이나 지그를 함께 사용합니다.
상하송치와 차동 송치는 같은가요.
같지 않습니다. 상하송치는 위쪽과 아래쪽에서 원단을 보내 겹친 소재의 어긋남을 억제하는 방식입니다. 차동 송치는 앞뒤 송치량을 바꾸어 니트 등의 늘어남이나 줄어듦, 물결침을 조정하는 방식입니다. 대상이 되는 불량과 미싱 기구가 다릅니다.